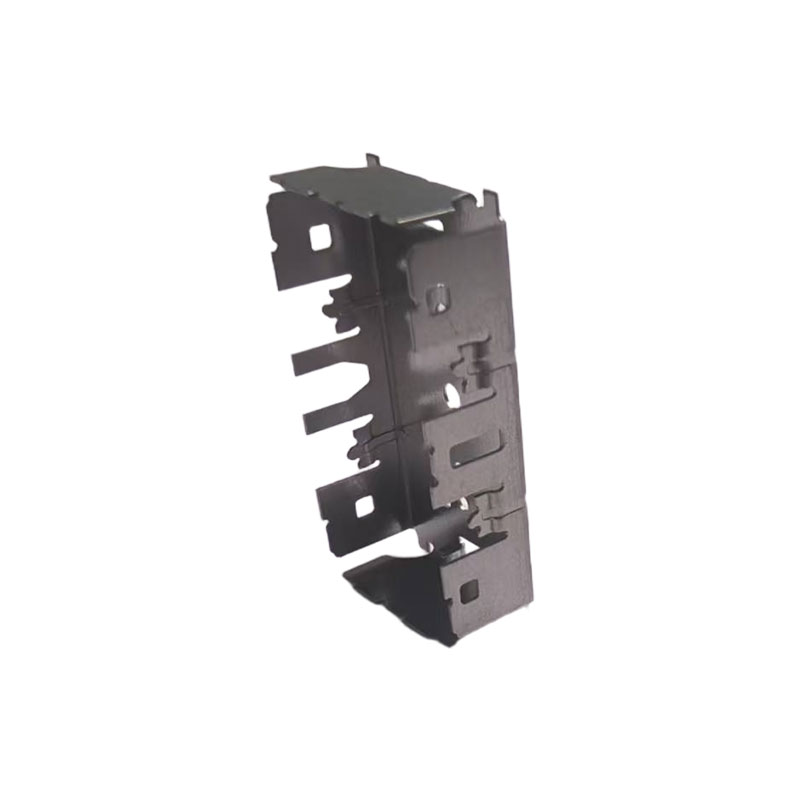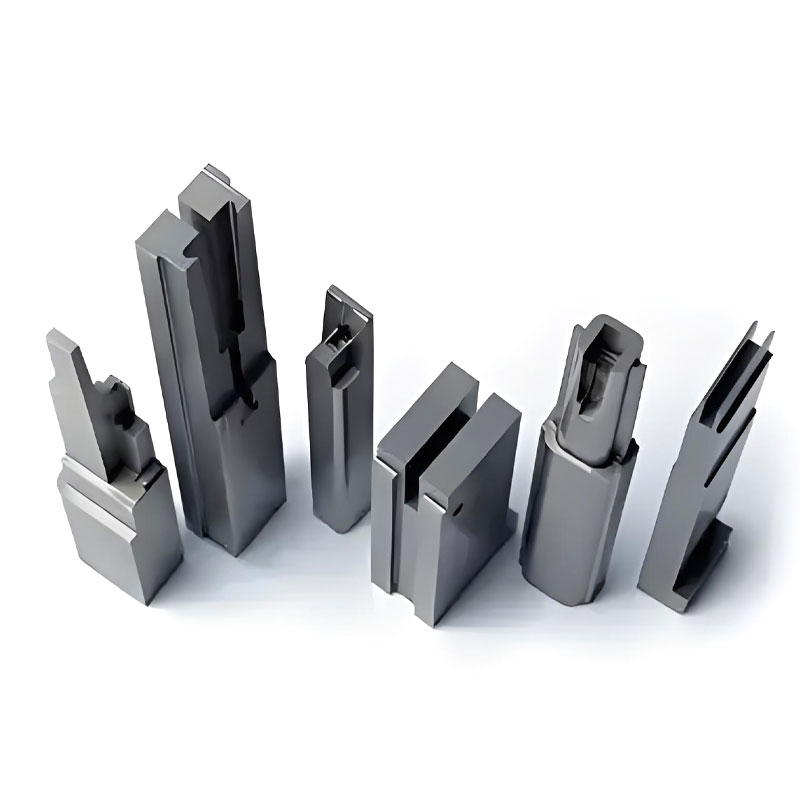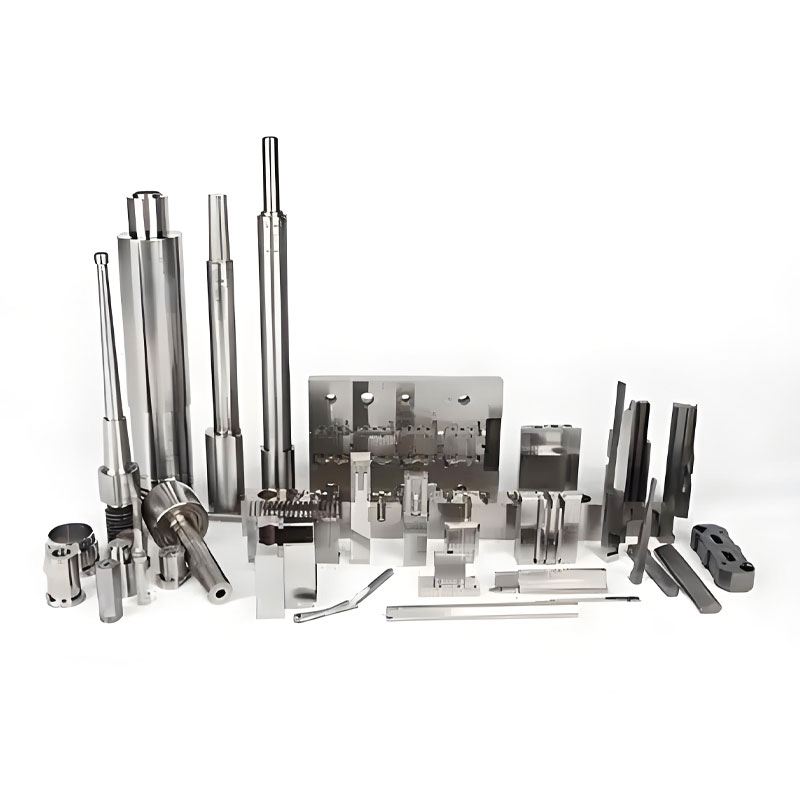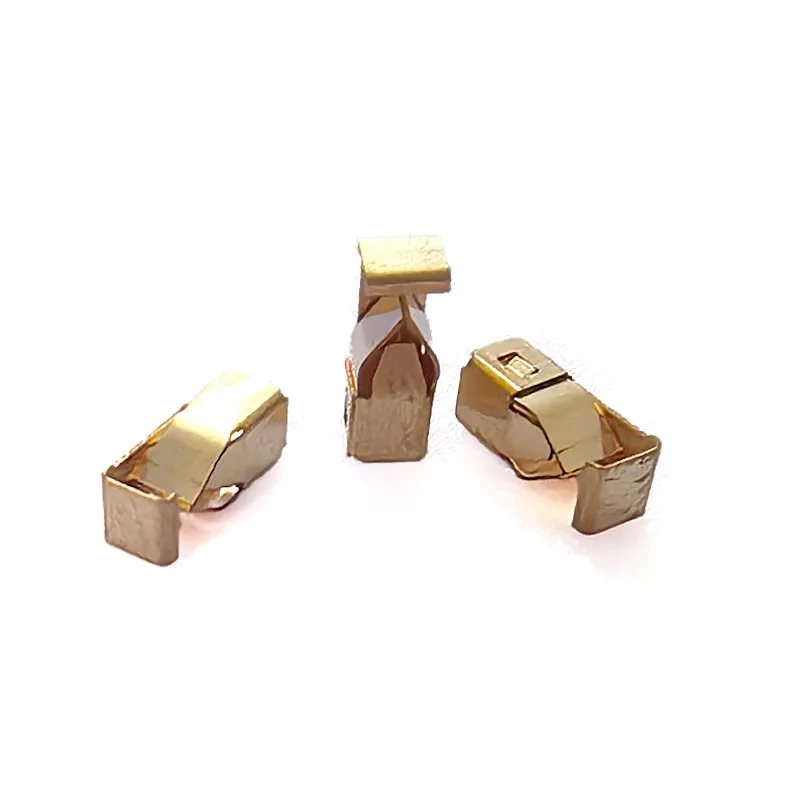
Artikkelin tiivistelmä: Liittimen ruiskuvaluon kriittinen valmistusprosessi tarkkojen, kestävien muovikoteloiden ja elektroniikkaliittimien eristyskomponenttien valmistukseen. Materiaalin valinnasta ja muottien suunnittelusta mittatarkastukseen ja tuotannon yhdenmukaisuuteen, jokainen vaihe vaikuttaa liittimen suorituskykyyn.Qirenon erikoistunut tarkkuusliittimien muovausratkaisuihin tarjoamalla räätälöityjä työkaluja, tarkkuustyöstöä ja valmistustukea autoelektroniikan, kodinkoneiden, teollisuuslaitteiden ja muiden elektronisten tuotteiden sovelluksiin. Prosessin ymmärtäminen auttaa tuotesuunnittelijoita ja ostotiimejä tekemään tietoisia päätöksiä laadusta, kustannuksista ja pitkän aikavälin tuotannon luotettavuudesta.
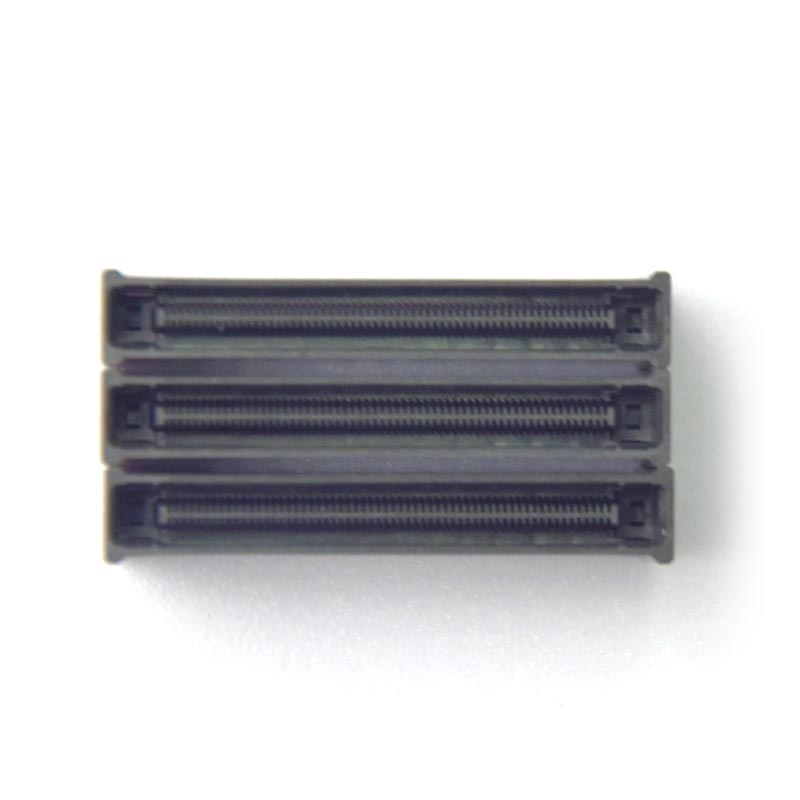
Liittimen ruiskuvalu on valmistusprosessi, jossa sulaa kestomuovimateriaalia ruiskutetaan tarkasti suunniteltuun muottipesään, jäähdytetään ja työnnetään ulos valmiin komponentin luomiseksi. Sitä käytetään laajalti muovikoteloiden, päätetukien, eristysrakenteiden, suojakuorien ja muiden sähkö- ja elektroniikkaliittimiin tarvittavien osien valmistukseen.
Toisin kuin monet yleiskäyttöiset muoviosat, liitinosissa on usein pieniä aukkoja, ohuita seiniä, monimutkaisia lukitusominaisuuksia ja lähekkäin sijoitettuja liittimiä. Näiden ominaisuuksien on toimittava yhdessä metallikoskettimien ja liitososien kanssa. Pienikin mittapoikkeama voi vaikuttaa kokoonpanoon, asennusvoimaan, napojen kohdistukseen tai sähköliitäntöjen luotettavuuteen.
Tästä syystä onnistunut liittimen muovaus riippuu koordinoidusta materiaalisuunnittelusta, muotin suunnittelusta, koneen asetuksista ja tarkastusmenettelyistä. Qiren tarjoaa tarkkuusliitosruiskuvaluratkaisuja asiakkaille, jotka etsivät räätälöityjä muovikomponentteja ja työkaluja vaativiin sovelluksiin.
Tyypillisiä sovelluksia ovat:
Tarkkuus on olennaista liittimen suorituskyvylle, koska muotoiltu kotelo määrittää johtavien koskettimien sijainnin ja tuen. Sen mitat vaikuttavat siihen, miten komponentit sopivat yhteen, kuinka liittimet pysyvät kiinnitettyinä ja kuinka liitin toimii toistuvan käytön aikana.
Useat tekijät tekevät tarkkuusliittimien muovauksesta vaativamman kuin monet perinteiset muovivalusovellukset.
Päätteiden nousun, onteloiden mittojen, lukitusrakenteiden ja liitospintojen on oltava hyväksyttyjen teknisten piirustusten mukaisia. Toleranssit tulee määrittää kunkin komponentin toiminnallisten vaatimusten mukaisesti sen sijaan, että jokaiseen ominaisuuteen sovellettaisiin tarpeettoman tiukkaa toleranssia.
Muovikotelon on eristettävä sopiva käyttöympäristö. Materiaalin valinta, seinämän paksuus, ryömintäetäisyys, välys ja aukkojen tai lian esiintyminen voivat vaikuttaa sähköturvallisuuteen. Vaatimukset tulee arvioida sovellettavien tuotestandardien ja käyttöolosuhteiden perusteella.
Liitinkotelot voivat kohdata työntövoimia, tärinää, lämpötilan muutoksia ja toistuvia pariutumisjaksoja. Valetun komponentin on säilytettävä muotonsa ja tuettava liittimiä ilman halkeamia, liiallista muodonmuutosta tai säilytyskyvyn menetystä.
Onnistunut prototyyppi on vain lähtökohta. Valmistajien on säilytettävä toistettavat mitat ja toiminnallinen suorituskyky tuotantoerien, muottien onteloiden ja materiaalierien välillä. Vakaa käsittely vähentää vältettävissä olevia romu-, uudelleenkäsittely- ja kokoonpanokatkoksia.
Materiaalin valinta vaikuttaa muovattavuuteen, kutistumiseen, lämmönkestävyyteen, eristyskykyyn, mekaaniseen lujuuteen, kosteusherkkyyteen ja komponenttien lopulliseen hintaan. Paras hartsi riippuu liittimen suunnittelusta ja käyttöympäristöstä.
| Materiaali | Tärkeimmät ominaisuudet | Mahdolliset sovellukset | Valintanäkökohdat |
|---|---|---|---|
| PBT | Hyvä mittapysyvyys ja sähköeristys | Sähkökotelot ja laiteliittimet | Arvioi lämpöaltistus, kutistuminen ja kosteusolosuhteet. |
| PA (nailon) | Hyvä mekaaninen lujuus ja sitkeys | Autojen ja teollisuuden liittimet | Harkitse kosteuden imeytymistä ja sen vaikutusta mittoihin. |
| LCP | Matala vääntymispotentiaali ja soveltuvuus hienojakoisiin malleihin | Kompaktit elektroniset ja korkeatiheyksiset liittimet | Edellyttää materiaalivirtauksen ja muovausolosuhteiden huolellista valvontaa. |
| PPS | Kestää korkeita lämpötiloja ja kestää kemikaaleja | Erikoistuneet sähkö- ja teollisuussovellukset | Arvioi käsittelyvaatimukset, kustannukset ja mekaaninen suunnittelu. |
| Lasikuituvahvistettu hartsi | Parempi jäykkyys ja pienempi suunnattu kutistuminen sopivissa koostumuksissa | Rakenteelliset liitinkotelot | Kuitujen suuntaus voi vaikuttaa vääntymiseen ja mittatarkkuuteen. |
Nämä materiaalit eivät ole keskenään vaihdettavissa. Insinöörien tulee tarkistaa hartsilaatu, käyttölämpötila, palonestovaatimukset, dielektriset ominaisuudet, kemiallinen altistuminen ja sovellettavat sääntelyvaatimukset ennen spesifikaation viimeistelyä.
Saat lisäohjeita tutustumalla Qirenin liittimien ruiskuvaluratkaisuihin ja niihin liittyviin tarkkuusmuottien valmistusominaisuuksiin.
Luotettava liitinruiskupuristusprojekti seuraa jäsenneltyä työnkulkua. Järjestys voi vaihdella komponenttien geometrian, terävaatimusten, tuotantomäärän ja tarkastuskriteerien mukaan, mutta olennaiset vaiheet pysyvät samana.
Metalliliittimiä sisältävien liittimien kiinnitys ja kiinnitys vaativat erityistä huomiota. Automaattinen välikappaleiden lataaminen tai kokoonpano voi olla sopiva suuremman volyymin ohjelmiin, jos laite pystyy jatkuvasti ylläpitämään komponenttien kohdistusta.
Ennen työkalujen aloittamista tehdyt suunnittelupäätökset voivat estää kalliita muutoksia myöhemmin. Suunnittelun valmistettavuuden arvioinnissa tulee harkita, kuinka komponentti täyttää, jäähtyy, työntyy ulos, kootaan ja toimii lopullisessa sovelluksessaan.
Käytännöllisissä tapauksissa suhteellisen tasainen seinämän paksuus edistää tasaista täyttöä ja jäähdytystä. Äkilliset paksuuden muutokset voivat aiheuttaa uppoamisjälkiä, sisäistä jännitystä tai vääntymistä. Rivat ja ulkonemat tulee suunnitella antamaan vaadittu lujuus luomatta tarpeettoman paksuja osia.
Portin sijoitus vaikuttaa täyttökuvioihin, hitsauslinjojen sijaintiin, tiivisteeseen ja pinnan ulkonäköön. Liitinkoteloissa portti tulee sijoittaa ottaen huomioon kriittiset liitospinnat, liitintaskut ja mekaanisesti rasitetut alueet.
Asianmukaiset vetokulmat ja hyvin suunnitellut poistojärjestelmät auttavat vapauttamaan muotoiltuja osia vahingoittamatta herkkiä ominaisuuksia. Tarvittava veto riippuu hartsista, pintarakenteesta, osan geometriasta ja mittavaatimuksista.
Muovattujen liittimien metalliliittimien on pysyttävä määritellyissä asennoissa ruiskutuksen ja jäähdytyksen ajan. Muotin tuki, täyttötarkkuus, hartsin virtaus ja lämpölaajeneminen vaikuttavat kaikki muovikotelon ja metalliosien väliseen lopulliseen suhteeseen.
Hyödyllisiä suunnittelukäytäntöjä ovat mm.
Liittimen ruiskupuristuksen laadunvalvonnan tulee ottaa huomioon sekä valetun komponentin ulkonäkö että sen toimintakyky. Osa voi näyttää hyväksyttävältä, vaikka sillä on silti päätevirhe, mittapoikkeama tai riittämätön mekaaninen kiinnitys.
Käytännön tarkastussuunnitelma voi sisältää seuraavat tarkastukset:
Yleisiä vikoja ja niiden mahdollisia syitä ovat mm.
| Vika | Mahdollinen syy | Korjaava lähestymistapa |
|---|---|---|
| Salama | Jakoviivaraot, liiallinen paine tai muotin kuluminen | Tarkista työkalujen kunto ja optimoi käsittelyasetukset. |
| Lyhyet laukaukset | Riittämätön täyttö, rajoitettu virtaus tai riittämätön tuuletus | Tarkista portin suunnittelu, tuuletus ja täyttöparametrit. |
| Taistelu | Epätasainen jäähdytys, materiaalin suunta tai differentiaalinen kutistuminen | Paranna jäähdytystasapainoa ja tarkista geometria ja materiaalivalinta. |
| Altaan jäljet | Paksut osat tai riittämätön pakkaus ja jäähdytys | Optimoi seinän geometria ja pakkausolosuhteet. |
| Terminaalivirhe | Asennusliikkeet, työkalujen vaihtelut tai epäjohdonmukainen kuormitus | Paranna lisäkkeen sijaintia, tukea ja mittojen tarkistusta. |
Hyväksymisrajat ja testaustiheys tulee määrittää tuotespesifikaatioiden, asiakkaiden vaatimusten ja riskitason mukaan. Turvallisuuskriittisissä tai erittäin luotettavissa sovelluksissa lisävalidointi voi olla tarpeen.
Jokainen liitin ei vaadi samaa työkaluinvestointia tai tarkastusstrategiaa. Seuraava vertailu havainnollistaa, kuinka sovellusvaatimukset vaikuttavat valmistustapaan.
| Vaatimus | Vakioliitin | Tarkkuusliitin |
|---|---|---|
| Geometria | Suhteellisen selkeät ominaisuudet | Hienojakoiset ontelot ja monimutkaiset yksityiskohdat |
| Toleranssistrategia | Perustuu yleisiin kokoonpanovaatimuksiin | Kriittiset ominaisuudet saavat tiukemmat, toimintoperusteiset rajat |
| Työkalu | Perinteinen muottikokoonpano tarvittaessa | Vaativampi ontelo-, jäähdytys-, tuuletus- ja kohdistusohjaus |
| Tarkastus | Visuaaliset ja mittojen tarkastukset | Yksityiskohtainen metrologia ja ylimääräinen toiminnallinen tarkastus |
| Prosessin riski | Liittyy ensisijaisesti täyttöön ja yleisiin mittoihin | Saattaa sisältää pääteasennon, sovitussovituksen, vääntymisen ja pidätyksen |
Ero ei ole pelkästään tuotteen koosta. Pieni liitin voi vaatia erittäin kehittyneitä työkaluja, jos se sisältää lähekkäin olevia liittimiä tai sen on säilytettävä tarkka kohdistus piirilevyn kanssa. Teknisten vaatimusten tulisi määrittää prosessi pikemminkin kuin pelkkien ulkonäköön perustuvien oletusten perusteella.
Toimittajan valinta tarkoittaa sen kykyä muuttaa tekniset vaatimukset toistettaviksi tuotantotuloksiksi. Kilpailukykyisellä tarjouksella on väliä, mutta työkalujen laatu, prosessin vakaus, viestintä ja tekninen tuki vaikuttavat myös kokonaisomistuskustannuksiin.
Kun arvioit liittimen ruiskuvalujen valmistajaa, ota huomioon seuraavat kysymykset:
Qiren Electronics keskittyy tarkkuusmuoviliitinmuotteihin ja räätälöityihin ruiskuvaluratkaisuihin. Tuotetietojensa mukaan yritys korostaa nimellistoleranssia ±0,01 mm, raportoitua tuottoprosenttia jopa 99,2 %, saksalaista muottiterästä, muottivirtausanalyysiä ja MES-integroitua työpajan hallintaa. Nämä luvut tulee vahvistaa suhteessa tiettyyn osan geometriaan, materiaaliin, mittausmenetelmään ja tuotantoolosuhteisiin projektin arvioinnin aikana.
Qiren kuvaa myös tukea muotin optimoinnille ja päivityksille ensimmäisen muotin käyttövuoden aikana. Ostajat voivat keskustella näistä ominaisuuksista oman liitinsuunnittelunsa vaatimusten ohella sen sijaan, että luottaisivat pelkästään yleisiin spesifikaatioihin.
Lisätietoja valmistusta varten on Connector Injection Molding -tuotesivulla tai tutustu Qirenin tarkkuusmuottien ja komponenttien valmistussivustoon.
Sitä käytetään muovisten liitinkoteloiden, eristyskappaleiden, liittimien kannattimien, suojakuorien ja muiden tarkkaa geometriaa ja toistettavaa tuotantoa vaativien komponenttien valmistukseen. Tyypillisiä sovelluksia ovat autoelektroniikka, kodinkoneet, teollisuusautomaatio ja kulutuselektroniikkalaitteet.
Jokaiselle liittimelle ei ole yhtä parasta materiaalia. PBT ja nylon ovat yleisiä valintoja moniin sähköisiin ja mekaanisiin sovelluksiin, kun taas LCP ja PPS voivat sopia malleihin, joissa on vaativia mitta- tai lämpövaatimuksia. Lopullinen valinta riippuu liittimen käyttöympäristöstä, sähköisistä ominaisuuksista, mekaanisista kuormituksista ja kustannustavoitteista.
Saavutettavissa olevat toleranssit riippuvat osan geometriasta, hartsin käyttäytymisestä, muotin rakenteesta, prosessin stabiilisuudesta ja mittausmenetelmistä. Qiren ilmoittaa tarkkuusmuovauksensa nimellistoleranssiksi ±0,01 mm. Ostajien on vahvistettava, onko tämä toleranssi mahdollinen heidän tietyn suunnittelunsa jokaisen kriittisen ominaisuuden osalta.
Yleisiä syitä ovat sopimaton materiaalinkäsittely, huono tuuletus, väärät prosessointiparametrit, epätasainen jäähdytys, muotin kuluminen ja epätarkka terän asento. Jäsennelty suunnittelun tarkistus, valvottu prosessiikkuna ja riskiin perustuva tarkastussuunnitelma voivat auttaa tunnistamaan ja vähentämään näitä ongelmia.
Kyllä. Muistilista voi kapseloida tai tukea metalliliittimiä muoviliitinkotelon sisällä. Prosessi vaatii asianmukaista välikappaleen sijoittelua, muotin tukea, materiaalien yhteensopivuutta ja päätteiden kohdistuksen ja kiinnityksen tarkistamista.
Kyllä. Ruiskupuristus soveltuu hyvin toistettavaan, suurien volyymien tuotantoon, kun työkalut, sykliolosuhteet, materiaalin käsittely ja tarkastus ovat asianmukaisesti valvottuja. Moniontelomuotit ja sopiva automaatio voivat parantaa tuottoa, vaikka niiden soveltuvuus riippuukin tuotteen monimutkaisuudesta ja kysynnästä.
Ilmoita 2D-suunnittelupiirustus, 3D-CAD-tiedosto, aiotut hartsi- tai materiaalivaatimukset, kriittiset toleranssit, vuositarve, odotettu palveluympäristö ja kaikki toiminnalliset tai säädökset. Selvitä myös, tarvitsetko muottien valmistusta, valettuja osia, välikappalemuovausta vai yhdistelmäratkaisua.
Liittimen ruiskuvalussa yhdistyvät tarkkuustyökalut, sopiva materiaalivalinta, kontrolloitu käsittely ja sovelluskohtainen laadunvarmistus. Jokainen päätös vaikuttaa siihen, kuinka tarkasti liitin sopii, kuinka luotettavasti se tukee sähkökoskettimia ja kuinka johdonmukaisesti se voidaan valmistaa ajan mittaan. Tunnistamalla kriittiset mitat ajoissa ja asettamalla selkeät tarkastusvaatimukset tuotekehittäjät voivat vähentää vältettävissä olevia vikoja ja tehdä tietoisempia hankintapäätöksiä.
Qiren tarjoaa tarkkuusliitosmuottien valmistusta ja räätälöityjä muottiratkaisuja elektroniikka-, auto-, laite- ja teollisuussovelluksiin. Jos olet kehittämässä uutta liitintä tai parantamassa olemassa olevaa tuotantoprosessia,ota meihin yhteyttäkeskustellaksesi piirustuksistasi, materiaalivaatimuksistasi, työkaluspesifikaatioistasi ja tuotantotavoitteistasi. Työskentele Qirenin kanssa arvioidaksesi käytännöllistä valmistusratkaisua, joka vastaa projektisi tarkkuutta, laatua ja toimitustarpeita.